
我是源启盛的班总。这篇文章来自我的一位老朋友——广东一家大型一体化压铸工厂的生产运营经理老赵。他管着20多台压铸机,从2000吨到9000吨都有。今年他们厂因为一个“零停机”项目,被主机厂评为金牌供应商。下面是他用第一人称讲述的YQSR双体旋转熔保炉的使用心得,我觉得比任何产品说明书都管用。
我叫赵志远,在这行干了十八年,从车间主任一路干到生产运营总监。我们工厂专做新能源汽车的一体化压铸件——后地板、前机舱、电池托盘。这些件一个就好几十公斤,对铝液质量要求极高,更重要的是:生产线不能停。停一小时,下游主机厂就要骂娘。
以前我们最头疼的就是“换炉停机”。两台独立的保温炉,一台给压铸机供液,另一台备用或者修炉。但每次熔炼炉需要清渣、换衬、检修的时候,供液就会中断,压铸机不得不降速或者等铝水,废品率直线上升。去年我们试用了源启盛的 YQSR系列双体旋转熔保炉(型号YQSR‑300/1200),彻底改变了游戏规则。今天我从一个生产运营经理的角度,跟你聊聊这台“双炉共舞”的设备到底有多牛。
一、两个痛点,一个解决方案
先说我们以前的模式:两台单独的燃气保温炉,每台容量1200kg,轮流为两台4000T压铸机供液。熔炼炉(集中熔化炉)化好的铝液通过转运包倒进保温炉,保温炉再通过定量浇注系统给压铸机。
痛点有两个:
痛点1:换炉等于换产线。 保温炉每运行三个月需要彻底清渣、检查加热元件和热电偶。清渣时炉子必须降温、排空铝液,这一停就是8-10小时。为了不影响压铸,我们只能让另一台保温炉超负荷工作,但它的容量有限,供液速度跟不上,压铸机节拍从90秒被迫拉长到120秒,日产量下降25%。
痛点2:铝液温差导致废品。 两台独立保温炉的温控系统各自为政,同一台压铸机前后两包铝液的温度可能相差15-20℃。一体化压铸件对充型温度极其敏感,温度高了粘模,低了冷隔,废品率经常冲到6%-8%。
老赵跟我抱怨过:“班总,我想要一台能不停机清渣、双腔独立控温、还能旋转供液的炉子,有没有?”
我说:“有,YQSR双体旋转熔保炉,就是为这个需求设计的。”
二、YQSR的核心设计:一个“旋转木马”,两个独立熔室
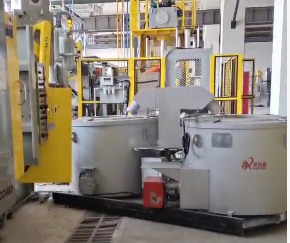
YQSR‑300/1200的外观看上去像一个扁平的圆柱体,但内部被隔成两个完全独立的熔室,每个熔室容量600-1200kg(总容量600-2400kg,可根据需求配置)。两个熔室共用一个旋转底座,可以绕着中心轴旋转180°。
工作原理是这样的:
平时,熔室A通过定量浇注系统给压铸机供液,熔室B处于“待命+保温”状态。当熔室A需要清渣或检修时,操作工按下旋转按钮,整个炉体在30秒内旋转180°,熔室B立刻切换到供液位置,接替熔室A继续供液。熔室A转到维修工位后,可以安全地清渣、检查,整个过程压铸机一秒都不需要停。
而且两个熔室各有独立的加热系统(燃气/电可选)、独立的热电偶和独立的温控PID。我们这台YQSR配置的是电加热+燃气辅助混合模式——保温用电阻丝(安静、精准),快速升温时启动燃气烧嘴。两个熔室可以设定不同的保温温度,比如熔室A保持730℃供液,熔室B保持710℃待命,根据生产节拍灵活切换。
关键参数:
| 项目 | 参数 |
|---|---|
| 型号 | YQSR‑300/1200 |
| 单室容量 | 600-1200kg(总容量600-2400kg) |
| 熔化效率 | 160-500kg/h(双室同时熔化时更高) |
| 加热功率 | 120-300kW(电)或燃气当量 |
| 控温精度 | ±5℃(保温段) |
| 保持温度 | 700-750℃ |
| 旋转时间 | ≤30秒(180°) |
三、实测数据:停机时间为零,废品率减半
我们厂去年8月安装了一台YQSR‑2400(总容量2400kg,单室1200kg),替换了原来两台独立的1200kg保温炉。运行四个月后,我对比了前后数据:
| 指标 | 改造前(两台独立炉) | 改造后(一台YQSR) | 变化 |
|---|---|---|---|
| 年度计划停机时间 | 约96小时(清渣、检修) | 0小时(旋转交替,不停机) | ↓100% |
| 非计划停机(故障) | 约12小时/年 | 0小时(截至统计) | 显著下降 |
| 供液温度波动(同一压铸机) | ±12-18℃ | ±5℃ | 稳定性大幅提升 |
| 一体化压铸件废品率 | 6.8% | 3.2% | ↓53% |
| 日产量(以4000T压铸机计) | 320模 | 385模 | ↑20% |
| 操作工人数(供液岗位) | 2人/班 | 1人/班 | 省1人 |
最让我震撼的是废品率从6.8%降到3.2%。一体化压铸件的材料成本和加工成本极高,一个后地板毛坯就要2000多块。废品率降低3.6个百分点,意味着每天少报废3-4个件,一天省下近万元,一年就是300多万。这还不算因不停机而多产的20%产量——那部分几乎全是纯利润。
我们的生产调度现在可以这样排:周一至周五,熔室A供液,熔室B待命+逐步蓄热;周六白班,熔室A转到维修位清渣、检查,熔室B接替供液,周六夜班正常生产;周日熔室A清完渣、烘好,再转回来,熔室B做保养。实现了真正的7×24小时连续生产,主机厂来看过后,直接把我们列为“免检供应商”。
四、生产运营经理最关心的三个细节
作为运营负责人,我不只看产能和废品率。下面这三个细节,是我觉得YQSR真正“懂生产”的地方:
1. 旋转机构有双重安全锁
旋转时最怕铝液晃动或泄漏。YQSR的底座采用液压+机械双保险,旋转前自动检测两个熔室的铝液液位,如果超过安全线会报警并禁止旋转。旋转速度可调(10-30秒),全程平稳无晃动。我们用了四个月,旋转了20多次,没出过任何问题。
2. 双室独立控温,互不干扰
两个熔室虽然共用一个壳体,但耐火材料中间有50mm厚的纳米隔热层,热传导几乎为零。我们在熔室A保持730℃时,用热成像仪测熔室B的外壁,只有35℃。这意味着两个熔室可以设不同的温度,互不串温——对于同时生产不同牌号或不同壁厚铸件的工厂,这项功能非常实用。
3. 清渣时间缩短70%
以前的独立保温炉清渣,需要先降温、排空铝液、人工爬进去用风镐凿,一次至少8小时。YQSR的清渣是在维修位进行的,炉子可以倾斜30°,让炉渣自动滑向炉门,再用机械扒渣臂清理。我们实测,清空一个1200kg熔室并重新烘好,只需要2.5小时——而在这2.5小时里,另一个熔室照常供液,压铸机毫不知情。
五、YQSR适合谁?生产运营经理的选型建议
如果你符合以下任意两条,YQSR就值得重点考虑:
你的压铸车间有连续生产要求(给主机厂做Tier 1,停机会被罚款)。
你在做一体化压铸、大型结构件,废品率敏感,对铝液温度一致性要求极高。
你的产品换型频繁,不同铸件需要不同牌号或不同温度,双室可以一个备A料、一个备B料,旋转切换只需30秒。
你的车间面积紧张,一台YQSR占地约6米×3米,比两台独立炉少用30%空间。
你的工人技能水平参差不齐,YQSR的傻瓜式旋转操作比管理两台独立炉简单得多。
不适合的场景: 如果你只有一台小压铸机、每天产量低于2吨,或者你根本不介意停产清渣,那YQSR的初投资(比两台独立炉贵约25%)可能不划算。我们算过,只有年产量超过3000吨铝液,回本周期才能控制在2年以内。我们厂年用量8000吨,不到一年就回本了。
六、与YQSM集中熔化炉的“前店后厂”组合
我们厂的完整配置是:两台 YQSM系列铝合金集中熔化炉(烧损1.2%、炉衬六年)负责大批量熔化铝锭,每台日熔15吨;熔好的铝液通过流槽输送到一台YQSR双体旋转熔保炉,再由YQSR给四台大型压铸机供液。用我手下一个车间主任的话说:“YQSM是中央厨房,YQSR是旋转自助餐台,压铸机是干饭人——厨房不停火,餐台不停菜,干饭人永远有热乎饭。”
关于YQSM的详细评测,我强烈建议你读一读班总之前写的这篇文章:源启盛YQSM类型铝合金集中熔化炉(烧损1.2%、炉衬六年、吨铝气耗55-60方)。我们厂就是看了那篇文章才决定上YQSM的,运行两年多,数据一点不虚。
七、最后说几句掏心窝的话
做了十八年生产运营,我越来越觉得:设备选型的最高境界,不是买最贵的,也不是买最便宜的,而是买“让生产线停不下来”的那一台。 停机和废品,是压铸厂最大的两个成本黑洞。YQSR双体旋转熔保炉,恰好同时堵住了这两个黑洞。
如果你正在为一台压铸机配保温炉,或者你在规划一个新的压铸车间,我建议你先去好熔炉首页看看行业里关于“不停机供液”的各种方案。我还特别推荐你读一读这篇内页文章:压铸厂的‘铁三角’配置:熔炼炉+保温炉+定量浇注,一个都不能少,里面讲了很多搭配细节,看完你会对整条供液线有更系统的理解。
最后一句:别让你的压铸机等铝水。铝水等人,那叫效率;人等铝水,那叫事故。 YQSR,就是让铝水永远等在那台设备。
(本文数据源自广东某大型一体化压铸工厂2025年8-12月生产报表,设备运行条件:ADC12铝合金、连续生产节拍90秒/模、环境温度28℃。实际效果可能因工况、维护水平不同存在差异。)
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 单品评测
【安全性测评】gh-200型号熔炼炉的漏电保护与超温报警系统可靠吗?
 单品评测
铝合金熔炼炉的烟气处理:fe-22型号环保配置是否满足最新排放标准?
 单品评测
青岛英格YGL-12燃气炉低氮燃烧器排放数据现场检测
 单品评测
苏州新长光的小型燃气炉:是小作坊的“救星”还是“电费刺客”?


