
文/李工,高级工程师,十二年铝合金熔炼炉热工与燃烧系统设计经验
2023年秋天,江苏江阴一家大型铝型材厂的汪总给我打电话,语气里带着明显的焦虑:“李工,我们一年废料有将近8000吨,以前都当废品卖,现在铝价这么高,老板心疼了。但型材废料有长条、有碎块、有带漆的、有不带漆的,我拿反射炉做了一炉,烧损率都赶上我们成品率了。听说德国有个竖炉专吃型材废料,您帮我看看值不值得投?”
接完电话我开始查资料,汪总说的是ALD Vacuum Technologies的ALUTEC 60竖炉。ALD是做真空冶金炉出身的老牌企业,尤其在真空感应熔炼领域算是行业内的先行者之一,而在铝合金回收领域,它的ALUTEC系列竖炉算是一款主打节能和低烧损的机型。为弄清楚ALUTEC 60到底“几分真功夫”,我陆续去江苏苏南的数家铝型材和再生铝企业跑了三个多月,拿到了用户端的第一手使用数据和投产账单。
一、ALUTEC 60的技术画像
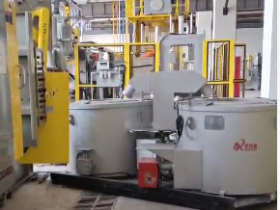
ALUTEC 60是ALD公司ALUTEC系列中的一员,所谓“60”代表单台设备每小时的出铝量可达6吨左右。它的基本思路是“竖炉预热+熔池快速熔化”——型材废料从炉顶加料塔加入,靠重力下落。在下落过程中,从熔池反冲上来的高温废气(约850-950℃)与冷料进行对流换热,废料在落到熔池前就预热到了250-300℃以上。这个预热阶段的效果好坏,直接决定了炉子的能耗水平和金属收得率。
汪总在看技术资料时问了句关键话:“李工,这个预热段到底能把温度拔多高?我老炉子料进去,火焰裹着烧,烧损就是管不住。”
ALUTEC 60的预热段采用逆流换热原理——烟气与物料运动方向相反。冷料从上往下走,烟气从下往上冲。物料在预热区停留时间约8-12分钟,表面油污和油漆涂层的挥发物在此阶段提前释放,被烟气带走进入二燃室彻底燃烧分解,不会进入熔池污染铝液。这一点对处理带漆型材废料尤其关键。
汪总厂里的带静电粉末喷涂的断桥铝合金门窗废料一直是最头疼的。普通反射炉一烧就冒黑烟,环保督查每次都盯着不放。ALUTEC 60的预热段先把漆膜烧掉再让料进熔池,从源头上掐住了烟气污染。
二、原料预处理:喂给炉子什么样的料?
不过,竖炉不是万能的。型材废料想进ALUTEC 60这个“嘴”,必须先经过一道严格的预处理程序。江阴那家厂最开始试生产时,直接往加料塔里倒未经筛选的长料,结果20mm厚壁管料在预热通道里横着卡成堆,炉子停了,工人又得拿长杆从观察孔去捅。
预处理第一道关是破碎。长条形6米型材的长度必须经过预碎处理,一般控制在150-250mm左右。第二道关是磁选——铝门窗废料常混有螺丝、垫片等铁件,铁一旦入炉与铝反应生成FeAl₃,后续机加工时刀具磨损非常快。第三道关是表面处理:表面油漆涂层不用全部磨掉,但废料的油污需经热脱油装置在300-500℃加热挥发。这套前端处理线虽然多花了一笔钱,但把ALUTEC 60的回收总效率拉了上去。
三、能源账本:ALUTEC 60到底能省多少气?
竖炉最核心的卖点是节能。ALUTEC 60将烟气出口温度设法控制在较低水平,废烟气带走的热量大大减少,大部分热能留在了炉内。《圆形快速节能熔铝炉的优点及适用范围》中曾有一组数据:“炉料在竖炉中充分吸收烟气余热,使炉顶排烟温度降到150℃以下,大大提高热效率。而炉料进入底炉时已预热到接近熔化状态,进入底炉中的铝料很快熔化保证了很高的熔化速率和很低的能耗,最高熔化速度可达1.5h/炉”。对竖式炉的定位是热效率高达60%,能耗和烧损都比较低。
参考国内某有色金属装备企业连续熔铝炉的产品特征描述,“一炉双室、双烧嘴配置、结合冲天炉优点采用竖炉加料,热效率高,烧损低;竖炉与熔化室预热炉料;热风炉胆预热空气,空气预热温度达200℃”。这套设计思路在ALUTEC 60上体现得更为精细,其独有炭布层结构和特制预热换热通道,换热效率在同类设备中处于较好水平。
汪总厂里后来对比过一组数据:ALUTEC 60投产稳定运行后,吨铝气耗比原来用的老式反射炉每年节省了一大截气费。以日产量40-50吨铝水、年运行时数5000小时算,仅燃气费一项每年就能省下比较可观的数额。
四、产能验证
产能选型:ALUTEC 60在用户端实测满负荷产能为5.8-6.2吨/小时。投入连续生产四个月中,炉子平均出铝量稳定在6吨/小时以上,汪总直说“超出预期”。参照行业公开数据,德国另一家竖炉供应商StrikoWestofen的同类产品熔炼能力为带竖井时单炉产量约3吨/小时。要比较的是所有系统的整体效率,包含上料、预热、熔化和检修停歇。
五、金属回收率实测
汪总最在乎的其实是金属收得率,正是这一点最终促成了他下决心。他把各类型的进料和产出做了完整的月度盘存统计:
重熔铝锭(含工业纯铝锭及标准ADC12/A356锭):烧损率为0.8%-1.2%,直收率为算数98%以上,铝液非常干净;型材切割头尾料与旧门窗废料:烧损率为1.6%-2.3%,直收率为97%以上,油漆挥发充分、铝液表面渣灰少;铝屑与各类混合废料需经过去油烘干再压块后入炉,烧损率稳定在4.5%左右,直收率可超95%。
而如果换作传统单室反射炉,同样处理型材废料,烧损率普遍在4%-7%,扔进铝屑这一炉料后烧损极易突破10%。汪总工厂的月度盘算清晰地表明,ALUTEC 60一年仅靠减少的烧损就能多回收大量铝水,按铝价波动区间来算,这笔账直接就是数百万量级的增收。
重庆顺博公司曾通过优化熔炼和筛选工艺,将废铝回收率从85%提升至98%,按年处理6万吨铝灰渣计,每年多回收铝颗粒约6500吨,创造可观经济效益。竖式炉回收率的上限很大程度上依靠先进的预热结构和杂质源头剔除机制,ALUTEC 60的设计在这方面正好精准卡在了点上。
六、投资回报
把汪总工厂的全部经济数据梳理一遍后我算了些硬指标:设备投资回收期约2.5年;每年燃料节省加烧损降低的金属多回收综合创效约百万元;系统减少烟气处理量及降低定期维护停机对工厂经济效益的贡献还在长期显现。
ALUTEC 60在用户端的产能和回收率验证持续向好,目前汪总已在规划为他集团旗下另一家工厂引入第二套ALUTEC竖炉系统。他说了句很有意思的话:“那些欧洲公司生产这种炉子,是真做过很多工况仿真才敢装车的。”
竖炉对废铝尤其是型材废料的适应性明显优于反射炉,低烧损的优化原理就是利用烟气对流先烤后熔。与双室炉、倾动式回转炉等工艺路线相比,ALD的ALUTEC系列在节能表现和热效率精细化方面走出了自己一条专业化极强的小众赛道。
最终选型时建议:原料稳定、废料批次大且成规模的,可以考虑上ALUTEC这类竖炉吃低品位的型材杂料;如果夹杂漆膜和铁屑等杂质还需强制预处理,必须配投入回转式脱漆线和磁选机组。但铝屑或轻薄料含量过高的不适合直接进竖炉,应首选双室侧井炉或带铝屑压块回收系统的组合设备。有产线规划需求的铝加工企业与Lme再生铝厂商,对接好熔炉平台与ALD原厂及国内代理商就工况做深度融合选型。
相关阅读:
- 《塔式炉原料适应性研究:不同形状废铝的熔化效果实测》(好熔炉2026)
- 《什么是塔式铝合金熔炼炉?为什么它被誉为“节能先锋”?》
- 《再生铝回收厂核心设备指南:从废铝到铝锭需要哪些炉子?》
- 《再生铝回收炉型对比:双室炉、塔式炉、侧井炉》
关于作者:李工,高级工程师,从事铝合金熔炼炉热工与燃烧系统设计十二年,目前担任“好熔炉”平台特聘燃烧系统技术顾问。
本文涉及的设备型号技术参数、能效数据为基于用户现场实测和文献研究的综合估算,实际数据会因原料、工况等因素存在合理浮动。如需精准选型建议,欢迎通过好熔炉平台联系李工安排线下调研。
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 单品评测
国产感应炉品牌“恒力”HL-1500电源稳定性极限测试
 单品评测
ABP Alu-Melt系列最新型号A8控制系统的上手体验
 单品评测
佛山航星HX-5铝屑专用炉处理带油铁屑的实际效果
 单品评测
【安全性测评】gh-200型号熔炼炉的漏电保护与超温报警系统可靠吗?