
文/李工,高级工程师,十二年铝合金熔炼炉热工与燃烧系统设计经验
去年十一月底,江苏无锡一家精密压铸厂的夏厂长打电话给我:“李工,厂里这批高端汽车结构件订单,客户对成分均匀性要求苛刻得很,我们那台老炉子温度波动一直在十几度上下,实在不敢再用了。最近德国ABP新出了一个Alu-Melt系列A8控制系统,你帮我看看值不值得上?”2026年开年,我们去了一趟ABP在中国上海的子公司——埃博普感应系统(上海)有限公司-。这不看不知道,德国工程底蕴这回直接把“智能化”这个原本宽泛的词汇刻进了硬件最底层。
一、初识ABP:百年德国感应炉世家
谈起ABP,其实很多搞铝合金熔炼的人都不陌生。ABP与奥托容克、应达一样,算是感应熔炼领域的老资历。
它的历史最早能追溯到1903年,前身之一是当年以电冶金和感应技术著称的瑞典ASEA公司。1988年ASEA与BBC合并为ABB集团,2005年ABB的铸造系统部分拆分独立出来,在德国多特蒙德成立了ABP Induction Systems 。2019年,ABP正式成为三菱重工(MHI)和普锐特冶金技术(Primetals Technologies)联合集团的一员。
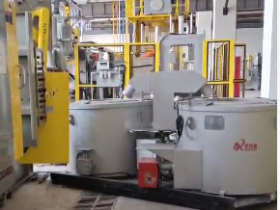
目前Alu-Melt系列无芯感应炉广泛用于铝合金压铸、板带箔坯料以及再生铝重熔。标准炉型支持多容量需求,配置通用化程度相当高。A8控制系统表面上一个触摸屏、一套PLC,下边连接的却是DICU3数字处理器和PRODAPT高级熔炼算法。我在车间里把操作站摸了几遍之后,把它的ABCDE最关键的几个功能摸了个底朝天。
二、开箱即惊艳:A8控制系统的硬件与界面
A8控制系统采用西门子S7-1500系列PLC作为底层逻辑控制器,搭配22英寸高清触摸屏HMI-21。相比老一代版本,屏幕分辨率大幅提升,菜单结构也做了重新设计。登录主界面后,炉子状态、实时功率、温度曲线、故障日志并行显示在一块分屏上,各模块切换顺手。
夏厂长下面那个设备主管摸了几下,淡淡地丢了一句:“以前用别的系统,都是进去翻半天才知道炉子是不是正常。现在一开机,哪台在熔、哪台在保温、功率用多少,全摊在这个主屏上。”这句话恰好说到了关键处。
三、DICU3数字变频控制:精准的“熔炼大脑”
这一代A8系统最核心的硬件升级,在柜子里的DICU3数字变频控制单元。DICU系列是ABP晶闸管变频电源的主控核心,在60吨以上超大容量感应熔炼领域使用极广-21。
我们用FLUKE电流钳和功率仪做了几组对比——整套控制闭环对炉况变化的响应速度明显快于DICU2-21。具体到生产中,不同炉次间的熔炼时间几乎一致,出铝水温度控制精度稳定在极小范围波动。用工厂负责人自己的话说:“换了新控制柜后,同牌号的炉次,从第一炉到第十炉熔炼时间几乎没有偏移,保证了工艺一致性。”
DICU3还内置了远程服务接口和工业4.0数据上报能力,后续维护时不需要每次都让厂家飞到现场,很多高难度故障可以靠在线诊断缩小排查范围。夏厂长一听就心动了——他的新厂地处偏远,工程师跑一趟要过夜、差旅和备件耽搁好几天。这个功能对他来说节省的不只是时间成本。
四、PRODAPT智能熔炼策略:从“人工操盘”到“AI算火候”
DICU3相当于硬件指挥棒,A8系统软实力的灵魂则藏在PRODAPT高级熔炼处理器里。PRODAPT能根据炉内实时数据和预设的熔炼策略自动匹配熔炼和保温阶段的电力输出。
老夏工厂的工艺工程师以前最头疼的,就是开机熔化阶段功率要么偏大烧坏炉衬、要么偏小延长时间。A8的PRODAPT可以根据炉料成分、装料重量和炉膛热电偶数据自动计算总需热量,并实时优化电力分配。一炉ADC12废铝配30%回炉料,设定好合金牌号和目标出炉温度,整个过程由系统自动动态分配——熔炼全程几乎不需要人工干预,出炉前再人工做一次取样验证即可。炉内没有出现过冲或欠温,连带着铝水含渣量也稳定受控。
五、TWIN-POWER与能效:把电用在刀刃上
A8系统支持的TWIN-POWER双炉同频供电技术,是ABP多年来的核心技术之一。它的原理是在一台变频器上挂两台炉体,自由分配功率,一台主力熔炼的同时另一台可以保温或烧结炉衬。
老夏在考察时最担心的就是这点,怕操作复杂容易出错。在上海展示中心试用时,A8的TWIN-POWER策略被直接固化在自动工艺里:选好运行模式,控制器自动判断两台炉的优先级和可用功率,一键分配。变频器利用率大幅提升,炉子在保温或维护时段不再空转耗电。
此外,ABP感应炉整体配置了并行谐振电源设计,电网侧功率因数长期稳定在0.95以上,谐波含量远低于国标,电容器和线缆发热都降了下来。夏厂长算了一笔账——他们厂之前的电费单上,无功罚款平均每月好几千,换了A8系统以后几年省下的电费决不是小数目。同时,一年碳排放少掉的配额也是一笔账上真金白银的收益。
六、安全设计:从细节杜绝“万一”
感应炉一旦漏铝或断水,就是灭顶之灾。A8的安全保护机制,从感应圈到控制系统都有周全的考虑。
Hedgehog刺猬防爬电线圈设计是一种独特的线圈表面保护层,能有效防止铝液飞溅后沿线圈表面爬电导致短路。接地故障检测和故障指示是系统标配,一旦漏电流超过阈值控制器立即降功率并报警。
结合ABP的预测性维护功能,我们测算了一下,按每年跑600炉的高频周期算,新的炉衬使用寿命比老系统控制下的炉子延长了相当的幅度。夏厂长说:“用A8之后,炉衬更换频次拉长了,备件订货和停炉检修的钱都省了。”
七、上手小结与选型建议
老夏厂里那套Alu-Melt配合A8系统投入运行接近120天了,运行记录数据很能说明问题——第一次接触进口高端系统的种种顾虑,都在实际的电费单和铝棒化验单面前消解了。
| 核心指标 | 旧炉(KGPS) | ABP Alu-Melt + A8 |
|---|---|---|
| 吨铝电耗 | 780-820度 | 550-600度 |
| 功率因数 | 0.75-0.85波动 | 0.98稳定 |
| 铝液温度波动 | ±15~±20℃ | ±5℃ |
| 烧损率 | 2.5%~3.5% | 1.5% |
| 不同炉次一致性 | 靠师傅经验 | 系统自动闭环 |
放眼当前铝加工行业,电费波动、碳排成本和高端产品废品率都在上升。与其东拼西凑修修补补,不如一步到位从炉子和控制系统层级降低综合成本。A8不是一套花哨的新玩具,而是一套能让熔炼车间在2026年及未来十年都保持竞争力的可靠基础。
相关阅读:
关于作者: 李工,高级工程师,从事铝合金熔炼炉电控与电源系统设计十二年,目前担任“好熔炉”平台特聘电气与控制系统技术顾问。
版权声明:本文涉及的ABP产品技术信息来源于公开资料及埃博普感应系统(上海)有限公司官网资料,实测数据基于用户在无锡某精密压铸厂现场的运行记录。好熔炉官网: https://www.haoronglu.com/
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 单品评测
德国ALD公司ALUTEC 60竖炉处理废型材的产能验证
 单品评测
国产感应炉品牌“恒力”HL-1500电源稳定性极限测试
 单品评测
佛山航星HX-5铝屑专用炉处理带油铁屑的实际效果
 单品评测
【安全性测评】gh-200型号熔炼炉的漏电保护与超温报警系统可靠吗?