
干了二十多年,我最服的就是厂里那些老师傅,他们调教老式炉子,不用看数显表,眯眼看看火焰颜色,伸手在炉门口探探,再听听燃烧的声响,就能把炉温控得八九不离十。现在炉子都自动化了,屏幕上数字跳动着,但想把铝液温度死死按在±1℃ 这条线上,靠的还是那个藏在PLC里的“电子老师傅”——PID算法。今天不聊公式,咱就说说,这套算法是怎么学着老师傅的“手感”,完成这项精密微操的。
先讲个真事。早些年帮一个做高端散热器型材的厂子调试新炉子,炉温总是像坐过山车,设定780℃,它能从775℃晃到785℃,铝材挤压出来晶粒度不均匀,表面质量不稳定。厂家工程师来回调,不是反应慢就是来回震荡。后来我让他们把控制逻辑从“开关量”改成“PID调节”,并带着他们蹲在炉子边,像老中医号脉一样,调了整整一天那三个神秘的参数:P、I、D。调好之后,炉温曲线平滑得像条直线,车间主任盯着屏幕说:“这下稳了,像有个看不见的老师傅一直守着。”
一、 核心任务:PID在对抗什么?
要明白PID多厉害,得先知道炉温控制多难。它不是烧壶水,热源关了就慢慢凉。熔铝炉,尤其是燃气炉和大型感应炉,是个巨大的热惯性体。你关掉燃气或降低功率,炉膛和铝液储存的热量还会继续“烘烤”好一阵子;你加大火力,热量传递到铝液核心也需要时间。这就导致: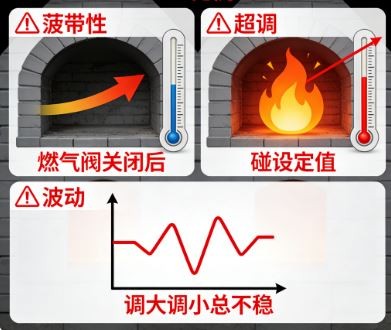
- 滞后性:你的动作(调阀门/调功率)和结果(铝液温度变化)之间,有个时间差。
- 超调:怕升温慢,猛给一把火,结果温度冲过头了。
- 波动:冲过头了赶紧减火,又掉过头了,如此反复,炉温永远在摇摆。
PID算法的终极使命,就是预见、评估并精准抵消这些扰动,像一位经验丰富的司机,在起伏的山路上把车速稳稳控制在限速值上。
二、 PID的“三板斧”:比例、积分、微分
你可以把PID控制器想象成一个有经验、有耐心、还有预判能力的“三合一智能烧炉工”。
- P(比例控制):反应迅速的“急性子”
它就是看“偏差”——目标温度(780℃)和实际温度(比如775℃)的差值。差5℃,它就按比例(比如比例系数是2)输出一个调整指令(加大火力)。温差越大,它动作幅度越大。但它有个死穴:纯比例控制永远会有个“静态误差”,就像你总差一点够到目标,因为它只在有偏差时才动作。炉温可能最终稳定在779.5℃,就是达不到780℃。 - I(积分控制):一丝不苟的“强迫症”
它专门治P留下的“静态误差”。它不只看当前的偏差,它把历史上所有的偏差累积起来(积分就是求和)。哪怕偏差很小,但只要时间一长,这个累积量就会越来越大,迫使控制器继续动作,直到把最后那0.5℃的误差彻底抹平。I参数赋予了系统“清零”的能力,确保最终稳稳锚定在设定值上。但I参数太强,系统反应会变慢,还可能引起震荡。 - D(微分控制):有预见的“老江湖”
这是最体现“经验”的部分。它不关心偏差有多大,它关心 “偏差变化的速度”(微分就是求变化率)。比如炉温正以每分钟10℃的快速上升逼近目标,D作用就能提前“预见”到要超调,于是提前发出刹车指令,抑制住冲过头的趋势。它让控制变得平滑、有预见性,极大地减少了震荡。但D参数对干扰(比如热电偶瞬间抖动)非常敏感,调不好反而会引入噪声。
一个生动的比喻:
开车保持固定车速。P就像你看到车速慢了,本能地踩油门;I就像你发现长期看平均车速还是偏低,于是再多给一点油;D就像你看到前面是下坡,车速正在加快,于是提前松油门甚至点刹车。
把这“三板斧”用到极致是什么效果?那已经超越了节能,直接决定了航空铝材的生死。我们曾深度拆解过一个顶尖案例,看看他们是如何通过极致的温控,将废品率压到难以置信的水平的。具体可以看这篇: 《±1℃的霸权:拆解Fives熔炼炉温控系统,如何将航空铝废品率压到0.1%以下?》
三、 车间实战:调参,是一门手感艺术
在PLC里设置PID,就是给这三个“烧炉工”分配权重和性格。这才是真功夫,没有万能参数。
- “先P后I最后D”的土办法:先把D设为零,I设为一个很大的值(暂时弱化它)。先调P:慢慢增大P值,直到炉温出现等幅震荡(像心电图),然后取这个P值的60%左右。
- 再调I:逐渐减小I值(让积分作用增强),直到系统能以可接受的速度消除静差,但又不会引起新的震荡。
- 最后小心引入D:一点点增加D值,观察超调量是否被有效抑制,曲线是否更平滑。要特别注意是否引入了高频抖动。
关键经验:
- 不同的炉子,脾气不同。燃气炉和电炉,感应炉和反射炉,它们的热惯性、传感器(热电偶)的安装位置、执行器(调节阀/调功器)的反应速度都天差地别。一台炉子上调好的完美参数,复制到另一台可能一塌糊涂。
- “分段PID”与“模糊自适应”。现在先进的系统,在低温升温段、高温保温段、不同生产负荷下,会采用不同的PID参数组。甚至有些系统能根据运行状态自动微调(自适应),这就是“电子老师傅”在不断学习进化。
四、 真正的±1℃:PID只是指挥官
必须说句大实话:再牛的PID算法,也只是控制系统的大脑。要实现±1℃的控温精度,必须有一副强悍的“躯干”和“神经”:
- 高精度“感官”(测量):A级铠装热电偶的选型和插入深度至关重要。它必须反应快、位置准。信号传输要稳定,抗干扰。
- 灵敏的“手脚”(执行):比例调节燃气阀、调功器/变频器的响应速度和线性度必须够高。如果阀门动作迟缓或者开度不线性,大脑指令再精确也白搭。
- 稳定的“体格”(炉体):炉膛设计、保温性能、气流组织必须优良。一个到处漏风、保温很差的炉子,再好的控制系统也像是在狂风中试图稳住烛火。
所以,当你听说某品牌炉子能做到±1℃精控时,不要只问“是不是用了PID”,而要问:“你们的传感器精度和响应时间是多少?执行机构的调节精度和线性度如何?炉体设计如何保证热场均匀?” PID是灵魂,但灵魂需要强大的肉身来承载。
说到底,现代熔炼炉的温控,是把老师傅几十年练就的“手感”,拆解、量化、编码,再用更可靠、不知疲倦的传感器和执行器去实现。它让精密制造从一门“艺术”,变成了可复制、可追溯的“科学”。当你屏幕上的温度曲线平滑如镜时,你看到的不仅是数字,更是一套精密工业系统在协同作战。
想了解更多关于不同品牌在温控系统上的具体实现和高低端差异,可以随时回到我们 好熔炉 的首页,查阅更多的评测与技术解析。
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 技术百科
燃烧学基础在熔炼炉中的应用:完全燃烧、过剩空气、火焰传播
 技术百科
铝合金熔炼炉技术参数全解:读懂规格书的30个关键指标
 技术百科
低氮燃烧技术在燃气熔铝炉上的应用:实现超低排放的路径
 技术百科
铝水里的“隐形炸弹”和“金属沙粒”:氢与渣的全面剿灭指南


