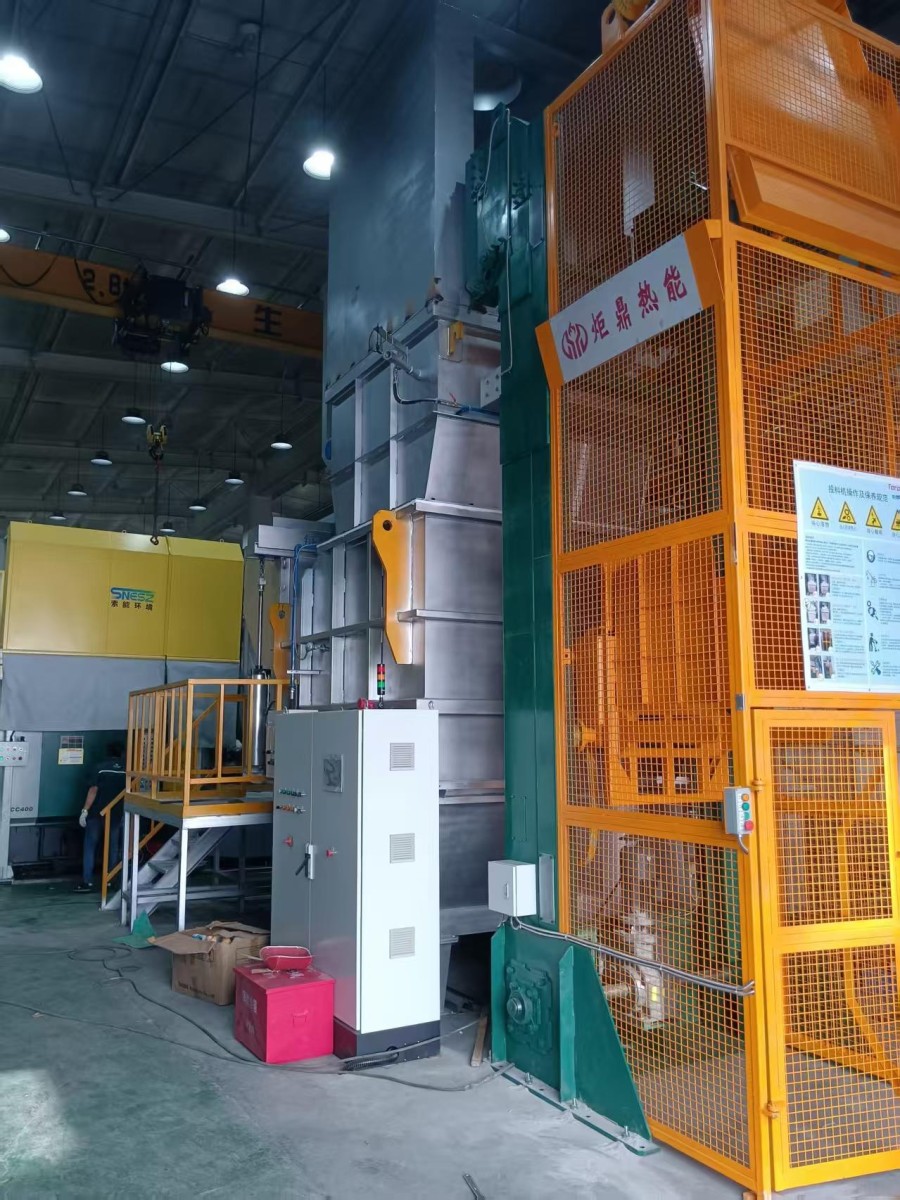

(这事我太熟了,塔式炉的连续加料系统一堵,整个生产线就跟人得了心梗似的,上半身(预热塔)下不去,下半身(熔化区)饿得慌。我们当年为了治这毛病,把加料系统里里外外重新“盘”了一遍。)
半夜三点,加料口“咽气”了
江苏一个做汽车再生铝的厂子,他们的塔式炉连续加料系统,用的是那种“抽屉式”双闸板阀配螺旋给料机。理论上应该绵绵不断,实际上却隔三差五就“断顿”。
最要命的一次是赶一批急货,夜班班长眼睁睁看着加料机电流越来越高,最后过载跳闸,但预热塔的料位显示还在下降——说明料根本没下去,在中间某处“憋住”了。尝试反转、点动,都没用。打开检修口,用长钢管往下捅,硬邦邦的纹丝不动。最后没办法,只能把加料机整段拆开,发现从闸板阀到螺旋机入口,塞满了板结成一块的、又湿又粘的铝屑和灰尘混合物,像个巨大的“栓塞”。等清通恢复生产,天都快亮了,一炉铝水温度掉得厉害,成分都差点出问题。
厂长气得直拍桌子:“这玩意儿不是‘连续’加料吗?怎么比老太太吃饭还噎得慌!”
拆开“黑箱”:堵塞的三大元凶与诊断心法
我们把那次堵死的“栓塞”仔细剖开,结合后来无数次的故障,总结出连续加料系统堵塞的三个核心原因,以及怎么像老中医一样“望闻问切”:
- “架桥”与“鼠洞”(颗粒流问题)
这是最常见的。细碎的铝屑(尤其是车削屑)和干燥的粉尘,流动性像沙子。
现象:料仓显示有料,但螺旋机空转吃不到料。敲击料仓壁,声音发空,但中心可能有个“空洞”(鼠洞),或者料在出口上方形成了稳定的“拱”(架桥)。
诊断:用个长杆从检修口插进去探。如果杆子轻易插到底但感觉周围是空的,就是“鼠洞”;如果杆子在某个深度被硬物挡住,周围紧实,就是“架桥”。
病根:料仓锥角设计不合理(太平缓)、内壁不够光滑、物料太细太干、缺乏有效的破拱装置。
- “粘连”与“抱团”(物料特性问题)
处理带油、带冷却液的铝屑时,这个问题致命。
现象:螺旋机电流缓慢上升直至过载,拆开发现叶片上、管壁上糊满油泥状的物料,最终在某一处压实抱死。
诊断:检查物料本身。抓一把在手用力捏,如果松开后不成团,是干的;如果结成块,说明含油含水高。观察停机后,螺旋机壳内壁是否有一层明显的粘附层。
病根:物料预处理不达标(油水未分离)、螺旋机或管道内壁材质粗糙易粘料、系统没有针对湿粘物料的防粘设计(如涂层、特殊叶片)。
- “机械卡阻”(设备本身问题)
现象:突然卡死,伴有异响(金属摩擦声)。点动也无法反转。
诊断:首先断电,用手盘动联轴器,如果根本盘不动,大概率是异物(如工具、螺栓、大块硬料)卡入螺旋与管壁之间,或者轴承损坏。
病根:上游物料分选不严,混入异物;设备磨损间隙变大;维护不到位。
防堵设计改进:从“被动疏通”到“主动免疫”
基于这些诊断,我们后来做的防堵设计改进,是一套组合拳,目标是让系统“不想堵、不能堵、堵了也能自己通”。
- 料仓的革命:从“静态仓库”到“动态流场”
改锥角:把料仓下锥体的角度,从常见的60度,加大到至少70度以上(针对铝屑),让物料靠重力更易滑落。
内壁“抛光”:内衬不再是普通钢板,改用高分子聚乙烯板或不锈钢镜面板,摩擦系数极低,让湿料都挂不住。
“心脏起搏器”——活化装置:在锥部外侧加装高效气动或电磁活塞式振打器,不是一直振,而是与料位计连锁:当低位信号持续超过设定时间却无下料时,自动启动高频短时振打,专治“初期架桥”。
“内部破拱手”:对于特别容易架桥的细粉料,在仓内出口上方安装旋转破拱臂,定期慢速旋转,物理打断拱桥的形成。
- 给料机的进化:为铝屑“量身定做”
螺旋叶片升级:摒弃等径等距的普通叶片。采用 “变径变距”设计,入口段螺距大、直径小,吃料柔和;出料段螺距减小、直径增大,形成压缩,防止气体反窜和物料倒流。叶片边缘可加焊耐磨硬质合金条,既耐磨又能刮掉内壁粘附。
管壁防粘处理:螺旋管的内壁,喷涂耐磨防粘的陶瓷涂层或特氟龙涂层,这是对付油污铝屑的“神器”。
核心监测点:在给料机驱动端安装高灵敏度的扭矩传感器和电流监测模块。这是系统的“脉搏监测仪”。不仅设过载停机值,更要设预警值。当扭矩或电流出现缓慢但持续的上升趋势(这是堵塞前兆),系统就应提前报警,并自动触发反吹或振打程序。
- 系统级智能联动:让机器自己“排险”
这是最高级的防线,把单机变成有智慧的联动系统。
“顺气”系统:在预热塔顶部与加料锁风阀之间,设置平衡风管和压力传感器。目的是平衡加料瞬间带来的气压冲击,防止热气反扑加料口,携带的细粉遇冷在闸板阀处凝结造成粘堵。
“一键反冲”功能:在控制系统里编入专用程序。当判断可能发生堵塞时(如扭矩预警),可自动或由操作工一键启动 “疏通模式” :加料机自动反转15-30秒,同时对应部位的压缩空气吹扫阀瞬间开启,利用机械反转和气力冲刷的双重作用,将刚形成的堵塞团块打散、退回。
物料-设备匹配数据库:在控制屏上,针对不同物料(如“干燥大块”、“湿细屑”、“混合料”),可调用不同的预设参数组,自动设定螺旋机转速、振打器工作模式等,实现精细化喂料。
改了以后,效果是“闲”出来的
那个江苏的厂子,按这个思路彻底改造了加料系统之后,最大的变化是维修工和操作工“闲”下来了。
从以前每周都要准备“通堵”,变成了每月例行检查一下涂层磨损和振打器动作。
螺旋机电流曲线变得平稳光滑,再也没有那种让人心惊肉跳的缓慢爬升。
预热塔的料位波动小了,下料连续稳定,最终反映在炉膛温度波动减少,熔化效率提升了约5%。
这笔账算得过来:改造一套这样的智能防堵加料系统,费用大概是加料系统本身造价的30%-50%。但它带来的连续稳定生产、减少的非计划停机、降低的工人劳动强度和安全隐患,以及提升的整体能效,让投资回收期通常在一年到一年半之内。
现在,再有客户抱怨加料系统堵,我不会先问设备,而是会先问他:“你往里喂的,到底是‘薯条’还是‘土豆泥’?” 搞清楚物料的“脾气”,再给它设计一套合身的“食道和胃”,才是治本之策。这行当,细节里真的藏着金子,也藏着雷。
如果你对塔式炉如何从整体上更高效、更稳定地运行感兴趣,特别是它如何处理复杂废料,可以看看这篇深度解析:《塔式熔炼炉:铝合金行业的“省油灯”和“产量担当”》。理解了全局,再优化局部,思路会更清晰。
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 塔式炉/竖炉
塔式炉废气成分在线监测系统与燃烧效率优化控制
 塔式炉/竖炉
塔式炉铝液质量在线监测与闭环控制系统
 塔式炉/竖炉
塔式炉熔炼的铝液质量如何?气体和夹渣含量高吗?
 塔式炉/竖炉
塔式炉与双室炉组合工艺物料与能量平衡计算