
文/李工,高级工程师,十二年铝合金熔炼炉热工与燃烧系统设计经验
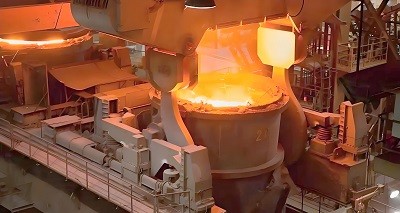
今年初,广东佛山一家铝合金轮毂厂的陈总发来微信,后面跟着一段现场视频。视频里,他那台刚投产的15吨燃气反射炉火焰直直地冲向炉门对面的铝料堆,烧得上面一层铝液直冒白烟,边角处还有大块冷料没化开。他配的是这么一句话:“李工,这炉子火焰太猛了,边上冷中间热,小一半的料化不动就扒出来了,烧损高得吓人,是不是我烧嘴选错了?”
我看了他一眼发来的照片——炉膛宽度不到3米,他装了两个直焰烧嘴,火焰像两支利箭直射向对面的铝锭堆,炉壁两侧热辐射严重不均,靠近烧嘴的那面铝液温度超标,对面的料堆还纹丝不动。我告诉陈总:你这炉子该装的不是直焰烧嘴,是平焰烧嘴。他当时就愣在原地,以为我是推销货的。结果那台炉子更换两款烧嘴后,能耗直降一大截,烧损率也控制下来了。
这不是陈总一个人的问题。烧嘴选错了,整个炉子的热工性能就全盘崩塌。今天这篇文章,我就把三种主流燃气烧嘴——平焰、直焰、高速——从工作原理、适用炉型到选型要点掰开揉碎,给正在选炉、改炉的同行们一个清楚的参考。
一、从“两眼一抹黑”说起:一个烧嘴选错耽误半年的项目
2019年春天,陈总的厂子建了新车间,上了一台15吨燃气反射炉,专门熔6063铝合金废料。设备厂家给配了标准配置:两侧墙各装一个直焰烧嘴,总功率2000kW。点火试生产那天我们都去看了,炉膛温度升得快,不到两小时炉料就软了——我心里打了一个大问号:直焰烧嘴火焰直接冲击料堆,铝液表面氧化膜被冲开,烧损率不会太低。
果然,试产一个月问题就暴露了。铝液质量忽好忽坏,渣量比同行业多出将近一半,炉膛清理频率从一周一次变成两天一次。化验结果更是触目惊心——铝液含渣量偏高达0.25%(正常控制在0.1%以内),炉内不同区域温差超过了50℃。后来把炉门打开一看:靠近烧嘴那侧炉料化得稀烂,对面炉角还有大片铝锭整块没化开,炉墙耐火砖被火焰冲刷出一道深深的沟槽,局部已露出钢丝网层。
炉膛净宽度还不到3米,他配的是长火焰直焰烧嘴。平焰烧嘴的火焰直径大约能覆盖1.5-2米范围,两个交叉布置就够把炉底全部铺满。换上去以后火焰贴着炉墙展开形成辐射面,分布均匀了,产品废品率降下来了,炉衬寿命也延长不少。自那以后,但凡是宽深比合适的反射炉,我设计时一律优选平焰烧嘴方案。
二、三种烧嘴的核心区别:从火焰形状到传热方式
2.1 火焰形状:最直观的区分
这三种烧嘴最大的区别,看一眼火焰形状就知道:
直焰烧嘴,火焰呈火炬形向前直喷,像一支利箭射向炉膛对面。炉膛内主要靠火焰的对流冲刷传热,火苗所到之处温度极高,火苗未到之处还是冷区。这也是陈总那台炉子“中间热边上冷”的根本原因。
平焰烧嘴(Flat-Flame Burner)的火焰结构完全不同。燃气和空气在旋流器作用下强烈旋转,沿垂直于烧嘴砖中心线的炉墙表面展开,形成贴壁圆盘形火焰,直径可达1-3米、厚度仅100-200mm。它20世纪60年代在美国研制并应用于工业炉,80年代国内才开始推广。火焰贴在炉壁上形成大面积辐射热源,整个炉膛就像一个均匀加热的烤炉。
高速烧嘴,燃料在小燃烧室内基本完全燃烧(85%以上),炽热气体以高速喷出,火焰速度可达70-150m/s甚至更高。它不追求火焰形状,追求的是高速气流带动炉内气流循环,实现全炉温度均匀。
2.2 传热机制:辐射vs对流
| 烧嘴类型 | 主传热方式 | 火焰速度 | 炉内温度均匀性 |
|---|---|---|---|
| 平焰烧嘴 | 炉壁辐射传热,辅以少量对流 | 低速,贴壁扩散 | 高,全炉温差小 |
| 直焰烧嘴 | 火焰对流+直接辐射 | 中速,有明显冲击区 | 低,局部高温 |
| 高速烧嘴 | 强化对流+炉气循环 | 高速(70-150m/s) | 高,靠气流混合均温 |
平焰烧嘴的核心优势是把炉壁转化为辐射面。火焰附着在炉腔内壁,形成均匀热表面,辐射传热效果显著提升。直焰烧嘴则依赖火焰直接冲刷炉料,传热快但对铝液有冲击风险。高速烧嘴利用高速气体带动炉气循环,使高温烟气在炉内均匀分布。
2.3 对铝液保护性:谁更“温柔”?
铝熔炼和钢铁熔炼不一样。铝液暴露在高温火焰中,表面会迅速氧化生成Al₂O₃浮渣。液态铝的导热系数只有固态铝的40%左右,从熔池上部到下面的传导传热过程非常缓慢。更麻烦的是,漂浮在金属液面的松散浮渣形成了一个有效的绝热屏障,火焰越冲,渣层越厚,温度越难往下传。
平焰烧嘴的火焰贴在炉壁上,不直接接触铝液液面,铝液表面受热均匀,没有局部过热点。直焰烧嘴的火焰直接冲向液面,冲开氧化膜造成二次氧化,增加了烧损。北美燃烧工程公司的“Flat Flame”系列平焰烧嘴可以将炉墙或炉顶转化为均匀加热辐射面,实现大面积的辐射传热,与传统直焰烧嘴相比,产量和质量都能得到明显提升。
所以平焰烧嘴——“铝液友好型”的首选。
三、各自的主场:典型应用场景分析
3.1 平焰烧嘴:反射炉、保温炉的首选
炉膛宽度≤3-4米的矩形反射炉,平焰是最优解。火焰直径1-3米,正好覆盖大部分中小反射炉的炉底面积。两台烧嘴对侧墙安装,火焰从两侧贴壁展开,整个炉底都在辐射范围内。
2021年帮江苏一家铝板带厂做20吨反射炉设计时,选的是北美品牌的平焰烧嘴方案。客户的技术负责人反复问我:“平焰效率真能比直焰高?”我翻出2017年某厂熔铝炉的改造数据:原直焰方案吨铝气耗约82立方米,改用平焰烧嘴后稳定在65立方米以下,烧损率从1.8%降到1.2%以内。他看完数据没再犹豫。
炉膛宽度超过4米就需要考虑其他方案了,平焰火焰直径有限、覆盖不到对面墙壁时,加一层上部烧嘴形成两层火焰布局。
3.2 直焰烧嘴:大型、窄长炉膛的选择
宽炉膛或许不太适合平焰全覆盖的时候,直焰烧嘴的穿透力有优势。“一般安装在两侧墙位置,炉膛宽度在3米以内的考虑安装平焰烧嘴,超过3米的安装直焰烧嘴;超宽或者超高炉体(高度≥2.8米以上)一般安装两层烧嘴,在侧墙下部安装平焰烧嘴,侧墙上部安装长焰烧嘴”——这个选型“分水岭”,我贴在办公室墙上十几年了。
直焰烧嘴的喷射距离可以覆盖10米以上的炉膛长度,炉膛越窄长越合适。它的缺点是温度均匀性差。所以在大炉设计中,我偏向在高温熔化区用直焰快速升温,在保温精炼区切换平焰或低火保持温度均匀。
3.3 高速烧嘴:圆形炉、大容量炉的利器
高速烧嘴的特点是一个字:快。出口速度可达100-300m/s,热负荷很大,调节比可达1:15。它的工作原理是燃料在小燃烧室内基本完全燃烧,燃烧产物以高速喷出,强化对流传热,促进炉内气流循环。
圆形熔铝炉是高速烧嘴的典型应用场景。1987年就有选用GSQ50高速烧嘴建成以对流传热方式为主的圆形铝熔化炉,“出口速度90m/s,气流张角19°12′时,该烧嘴所控制的温度场比普通烧嘴大得多”。高速气体带动炉气循环,排烟口对炉内温度场影响大大减小,烧嘴数量少,火焰明亮,燃烧充分,强化了炉内对流传热。
3.4 蓄热式烧嘴:节能降碳的集大成者
前面三种讨论的是火焰形状和传热方式。如果在此基础上叠加蓄热式燃烧技术,就是另一种维度——蓄热式烧嘴。它通过蓄热体(陶瓷小球或蜂窝体)从窑炉排出的废烟气中回收热量来预热助燃空气,以此达到交替燃烧、均匀加热的目的。
一套蓄热式烧嘴系统至少包括两个烧嘴、两个蓄热器、一个热能回收系统以及相应的控制装置。当一个烧嘴利用蓄热器里的热空气燃烧时,另一个烧嘴起排烟功能,抽出炉内热空气通过烧嘴到蓄热器蓄热。热量蓄足后换向阀动作,转换两个烧嘴功能。热交换中废气温度通常控制在150℃以下,正确选用蓄热式烧嘴可节省能源30%以上。
蓄热式烧嘴按火焰形状同样分为直焰和平焰两类,前者用于大炉膛,后者用于中小炉膛。一台安装正确、调试到位的蓄热式平焰烧嘴,既能享受平焰的辐射均匀性,又能获得蓄热式节能30%的红利。
四、铝熔炼选烧嘴避坑指南
参考各个行业案例以及客户的常见做法,我把铝熔炼炉烧嘴选型应当注意的关键点总结成四句话,希望对各位同行有所启发:
🔥 第一句:“炉宽不过三,平焰占中间”
炉膛净宽度≤3米,平焰是绝对首选。火焰直径1-3米,几乎可以覆盖整个炉底。除非炉膛宽度特别大,直焰烧嘴才纳入考虑范围内。高度超过2.8米一定要上两层烧嘴,下层平焰打底保温,上层长焰穿透补热。
🔄 第二句:“高速强循环,圆形炉是绝配”
圆形熔铝炉、铝屑回转炉等需全炉快速均温的场合,高速烧嘴的优势难以替代。特别是铝屑密度低的这类料,必须靠强对流把高温烟气循环起来,否则冷料浮顶、铝屑烧损高。高速烧嘴可做到极高温度下低噪音燃烧、稳定可靠。
⚙️ 第三句:“蓄热叠buff,节能三十趴”
新建和改造项目优先考虑蓄热式烧嘴架构。蓄热式烧嘴与蓄热式炉相比,更加紧凑、换向时间短、排烟温度低且热回收率高。部分铝灰熔炼项目和废铝再生熔炼往往粉尘较大,要算清陶瓷小球或蜂窝体的堵塞寿命成本,筛出最合适的蓄热体类型。
🛡️ 第四句:“平焰护铝液,烧损降最多”
如果你还在为铝烧损太高发愁,不妨先检查一下烧嘴类型——是直焰还是平焰?火焰是否直接冲击液面?如果是,可以考虑把炉内燃烧器逐步换成平焰类型。优先选择配有自身预热式或带换热器加热助燃风的平焰烧嘴方案,以提高综合热利用率。
五、铝锭、废铝、铝屑烧损的根本差别与应对
顺带提一个常见误区:很多同行以为“烧嘴选对了什么废料都好烧”,其实不然。铝熔炼过程中金属实际以氧化物的形式挥发损失,统称为“烧损”。不同入炉原料对烧损率的影响差异巨大:
| 原料类型 | 比表面积 | 典型烧损范围 | 烧嘴推荐 |
|---|---|---|---|
| 重熔铝锭 | 低 | 0.8%-1.2% | 平焰为主 |
| 废铝型材 | 中 | 1.5%-2.5% | 平焰+蓄热式 |
| 铝屑/铝粉 | 极高 | 3.5%-8% | 预热+高速搅动+投入式熔解 |
对于高烧损铝屑物料,除了选择合适的燃烧器以外,必须配合前置烘干及浸没式熔化机制。
六、从两起现场事故看安全意识
说了这么多技术选型,我只想提醒一些老生常谈、但容易被忽略的安全设计:
接线松动隐患:某厂一台炉子点火时频繁失败,排查一年多找不到根源,最后发现是火焰探测信号线端子长期热胀冷缩松动了。任何一台燃炉如果长期出现启动不顺、脱火、回火等迹象,不要马上归咎为控制器故障,首先检查点火回路及火焰探测器的接线端子有无松动。这是90%以上“软故障”的根源。
炉门开启预警保护:另一案例——操作工为了方便看火,长期打开炉门操作,导致炉内正压火焰外喷烧伤手部。我在所有炉型的技术规格书中都强制标注:炉门开启必须自动切断主燃气阀组,或者至少触发强制的声光报警并有延时停机逻辑。安全设计不是成本,是生命线。
写在最后
回到陈总那个问题。他那台15吨炉烧嘴改造投产后,对比改造前和改造后三个月的数据我特别留了一个心:综合吨铝气耗降幅不小,烧损率从改造前偏高降到较理想水平,炉衬寿命从不到两年延长到超出预期。
烧嘴选型这事,说简单也简单——看火焰形状、看传热方式、看炉膛尺寸。说复杂也复杂——同样的炉子,换了烧嘴,可能就是盈利和亏损的分水岭。
如果你正被火焰偏烧、炉温不均、铝耗过高困扰,不妨停下手中的工作仔细看一看燃烧器选型及安装角度。很多问题不是炉子不行,是烧嘴没选对。
最后凡是在选型阶段就通过“好熔炉”安排燃烧系统专家进行前置技术交底的项目,最终投产一次性调试成功率与常规做法相比有显著差距。这就是专业的力量——好炉子,从选对烧嘴开始。
相关阅读:
《燃气炉与燃油炉的终极对决:燃料成本、热值、环保性对比》
《城市燃气、液化气、发生炉煤气在熔铝炉上的适用性分析》
《低氮燃烧技术在燃气熔铝炉上的应用:实现超低排放的路径》
关于作者: 李工,高级工程师,从事铝合金熔炼炉热工燃烧和烧嘴选型设计十二年,参与铝熔炼炉新建及燃烧系统改造项目约四十余项,具备丰富的燃烧器选型经验和现场改造调试经验。目前担任“好熔炉”平台特聘燃烧技术顾问。
【好熔炉(https://www.haoronglu.com/)】,您身边的铝合金熔炼炉顾问。燃烧器选型犹豫不决、火焰调不好——来好熔炉找李工帮你出方案。
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 燃气/燃油炉
燃气炉烟气分析仪的使用:通过O2、CO含量优化燃烧
 燃气/燃油炉
燃气与感应式双联熔炼工艺介绍,兼顾成本与效率
 燃气/燃油炉
燃气/空气比例调节阀的选型与维护:保证完全燃烧的关键
 燃气/燃油炉
燃气炉安全控制系统:熄火保护、漏气检测、紧急切断阀