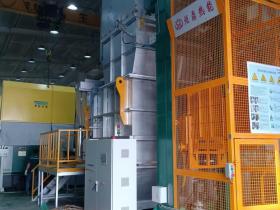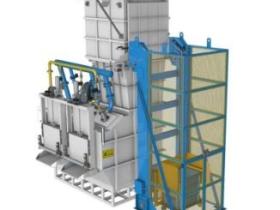

前阵子去一家压铸厂,老板姓林,车间里刚上了一套自动化产线。AGV驮着铝锭在通道上跑来跑去,机器人手臂伸进炉子里扒渣、取样,看着挺科幻。
林老板拉我到办公室喝茶,一脸得意:“班总,你看我这车间,现在基本不用人了。”
我说:“你先别得意。你那台炉子的控制系统,跟AGV调度系统对上话了吗?上次扒渣机器人撞炉门的事儿解决没有?”
他愣了一下,说还在调。
这就是现在很多工厂的现状——炉子买了,机器人买了,AGV也买了,但各唱各的调,连不上、对不齐、动不动就报警停机。自动化集成的坑,比想象的要深得多。
今天聊聊这个话题。不是什么官方排行榜,就是这些年跑客户、帮人调试攒下的一点经验。
为什么炉子和自动化设备“不对付”?
先说说根子上的问题。
很多老炉子,控制系统是封闭的。PLC用的是老型号,通讯协议是厂家自己的,不开放接口。你想让AGV给炉子加料,得先知道炉子里还剩多少铝水、当前温度是多少、炉门开了没有。这些数据拿不到,AGV就是个瞎子。
机器人扒渣更麻烦。扒渣板要伸进炉膛,角度、深度、速度都得跟炉子的倾动状态联动。炉子倾了一点,机器人的轨迹就得跟着变。没有实时数据交换,机器人要么扒不干净,要么直接怼到炉壁上。
我见过一个客户,花了大价钱上了一套进口机器人扒渣系统,结果调试了大半年还没稳定投产。原因就是炉子的控制系统太老,通讯协议不兼容,数据延迟太大。机器人动作总是慢半拍,经常扒不到渣或者把渣推到炉底去了。
最后没办法,又花了几十万把炉子的控制系统整个换了,才算勉强能用。
这就是典型的“买设备不看接口”。
各家的对接便利性,差别在哪?
先说说进口品牌。
富士电机在这块做得算好的。他们的中频感应炉标配了工业以太网接口,支持Profinet、EtherNet/IP、Modbus TCP这些主流协议。你要对接AGV或者机器人,只要把调度系统的网线插到控制柜上,把协议配好,数据就能跑起来。
而且富士电机还提供了一套API接口文档,里面有详细的变量地址表——炉门开关状态、铝液温度、当前功率、故障代码,全都列好了。自动化集成商拿着这个文档,一两周就能把程序写好。
但富士电机的炉子价格不便宜,中小厂不一定愿意投。
中外炉的燃气炉,通讯协议也开放得不错,但他们有个习惯——很多高级功能要额外买授权。比如你要读取炉膛压力、烟气氧含量这些数据,标准版不提供,得加钱买“数据开放包”。一套下来又要多花几万块。
应达和ABP这些国际大牌,接口做得也很全,但他们的服务模式不太一样。他们更倾向于卖整套解决方案——炉子、电源、控制系统、自动化接口,全部打包给你。好处是省心,坏处是贵,而且后续想换别家的机器人或者AGV,可能会遇到兼容性问题。
国内品牌的情况比较复杂。
苏州新长光、重庆驰能这些一线国产炉企,这几年在自动化接口上进步很大。他们的新款炉子基本上都标配了以太网接口,支持主流协议。有些厂家还自己开发了上位机软件,可以直接把炉子的运行数据推送到MES系统或者AGV调度平台。
但有个问题——国内品牌的产品一致性不如进口品牌。我见过同一厂家、同一型号的两台炉子,通讯配置居然不一样。一台用的是Profinet,另一台用的是Modbus。集成商去调试的时候才发现,又要改程序、又要换网关,折腾了好几天。
东大三建这种中日合资企业,在自动化集成上有点优势。他们的控制系统是日本三建的技术底子,接口开放程度跟进口品牌差不多,但价格比纯进口便宜不少。而且他们在中国有本地技术支持团队,调试的时候随叫随到。我之前帮一个客户做AGV加料方案,用的就是东大三建的炉子。从开始对接到调试完成,一共用了不到三周,基本没出什么大问题。
中小品牌就比较随缘了。有的炉子连PLC都没有,用的是温控仪表加接触器这种老古董。你想对接AGV?门都没有。就算硬加一个数据采集模块,也只能读到温度、开关状态这几个有限信号,炉压、流量、能耗这些关键数据一概没有。
对接便利性,主要看这几个方面
跑了这么多项目,我自己总结了一套判断标准。
第一,通讯协议是否主流且开放。 炉子的控制系统至少要支持Profinet、EtherNet/IP、Modbus TCP这三种协议中的一种。如果只支持老式的RS485或者CAN总线,那你就要做好加装协议转换网关的准备,不仅多花钱,还会增加故障点。
第二,变量地址表是否完整清晰。 你要对接AGV,至少需要知道炉门开关状态、炉内铝液液位、当前温度、炉体是否在倾动。这些变量有没有在地址表里列出来?地址是不是固定的?有些厂家给的地址表只有十几个变量,根本不够用,那对接起来就很痛苦。
第三,有没有现成的API或者功能块。 进口品牌和一线国产品牌,一般会提供现成的功能块,集成商直接调用就行,不用从零写代码。中小品牌基本没有,全靠集成商自己抓数据、自己写逻辑。
第四,厂家是否提供技术支持。 这一点在国内特别重要。炉子厂家懂炉子,但不一定懂自动化集成。你的集成商在调试的时候遇到问题,炉子厂家能不能派人到现场配合?电话支持响应快不快?这直接决定了项目周期。
我之前做过一个项目,用的是一家小厂家的炉子,协议倒是有,但地址表是错的。集成商按地址表写的程序,读出来的温度值是负的。打电话给厂家,对方说“我们也不懂这个,你们自己研究研究”。那项目拖了两个月才勉强跑通。
几个真实案例
案例一:AGV自动加料,省了两个人
去年帮浙江一家压铸厂做方案。他们三台保温炉,原来靠人工加料,一个班配两个加料工,累不说,还经常加多或者加少。
我们给配了一套AGV调度系统,对接了炉子的液位传感器和温度信号。AGV从料仓取铝锭,根据炉子的实时液位自动计算加料量和加料时机,自己开过去、自己开门、自己倒料。
选炉子的时候,对比了好几家。最后选了东大三建的,因为他们给的接口文档最清楚,技术支持也最配合。从签合同到投产,前后四个月。现在三台炉子配一台AGV,加料工从六个人减到两个,而且加料精度比人工高多了。
案例二:机器人扒渣,调了半年还没好
苏州一个客户,买的某进口品牌的炉子,配的也是进口品牌的扒渣机器人。按理说同一家的东西应该好配,结果恰恰相反。
炉子的控制系统是封闭的,机器人要读炉膛温度,得通过一个中间网关转换协议,延迟大概两秒。两秒什么概念?机器人伸进去的时候温度是720度,等它动作的时候温度可能已经降到710度了。扒渣板的角度也得跟着变,但延迟导致总是慢半拍。
厂家来调了好几次,始终解决不了延迟问题。最后客户只能把机器人改成半自动模式——人工在控制台上按按钮,机器人执行动作。虽然不是全自动,但至少能用。
案例三:老旧炉子改造,加了个“翻译器”
无锡一个厂,炉子用了快十年,PLC还是老古董,只有RS485接口,协议是厂家自定义的。想上AGV加料,但又不想换炉子。
我们给加装了一个数据采集网关,相当于一个“翻译器”——从PLC里读出来原始数据,转换成标准的Modbus TCP,再送给AGV调度系统。
虽然能跑起来,但响应速度比原生的慢一些,而且多了一个设备就多了一个故障点。网关死机过一次,AGV收不到液位信号,差点把铝锭加到炉门外边去。
所以说,老炉子改造虽然能省钱,但稳定性和响应速度都不如新炉子。预算够的话,还是建议直接换带开放接口的新炉子。
关于“自动化集成排行榜”的一点想法
回到标题那个问题——如果非要排个名,我个人的经验是:
第一梯队:富士电机、应达、ABP。 接口最全、文档最规范、协议最开放。缺点是贵,而且国外品牌的技术支持响应速度有时候跟不上。
第二梯队:中外炉、东大三建。 接口和协议都做得不错,中外炉有些功能要额外付费,东大三建性价比更高,本地技术支持好。
第三梯队:苏州新长光、重庆驰能、德诺热能。 新款炉子接口基本都有,但产品一致性不如进口品牌,有时候需要现场调试多花点时间。
第四梯队:其他中小品牌。 有的有接口但不全,有的连PLC都没有。对接AGV和机器人基本靠外挂采集模块,稳定性一般。
但说实话,所谓的“排行榜”只是个参考。真正决定对接便利性的,往往不是品牌本身,而是你选的那个具体型号、那个批次的产品,以及厂家愿不愿意给你开放数据。
我选炉子的时候,现在都会多问一句:“我要对接AGV和机器人,你们能不能提供完整的变量地址表和技术支持?”
如果对方支支吾吾或者要额外加钱,我就换一家。自动化集成这件事,不是在合同上签个字就完了,是要在车间里一行一行代码调出来的。厂家配合不配合,差别太大了。
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 品牌排行榜
广东的集中熔炼炉,谁在领跑?
 品牌排行榜
品牌生态排行榜:上下游合作伙伴的数量与质量
 品牌排行榜
广西选集中熔炼炉,得这么看!
 品牌排行榜
安全设计排行榜:防爆、防漏、应急处理系统评估