
地点:广东清远某百亿级再生铝产业园区,集团总部能源管控中心
时间:2024年8月22日,下午2点30分,台风“天鸽”过境后首个高温日
人物:集团能源事业部总经理梁总、园区四家工厂厂长、德国能源审计团队负责人卡尔博士
事件:集团上半年能源审计报告出炉,数据显示:尽管各厂均实施了单项节能改造,但园区整体吨铝综合能耗仅下降2.1%,远低于5%的年度目标。更严峻的是,电价气价上涨已完全吞噬了这点微薄节约,上半年总能源成本同比反增8%
“各位厂长,我们不是在玩‘打地鼠’游戏——这里装个换热器,那里改个变频器,然后看着报表上的单项数据自我感动。”梁总指着大屏幕上复杂的能源流向桑基图,语气凝重。“卡尔博士的团队发现,我们90%的节能投资,只解决了不到30%的浪费问题。真正的‘巨鲸’,藏在系统耦合的缝隙里、藏在各厂区能源孤岛的围墙后。”
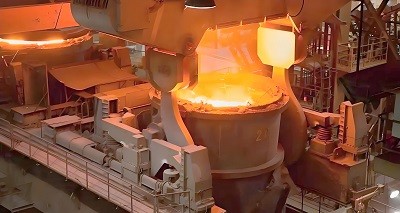
卡尔博士调出一张对比图:左边是理论最优的园区能源网络,右边是实际运行状态。“看这里,A厂熔炼炉500℃的烟气直接排空,而B厂的原料烘干机却用天然气烧到250℃来加热空气。一墙之隔,一边是废热,一边是烧钱。这不是技术问题,这是系统思维的缺失。”
这场在台风过境后召开的成本复盘会,刺破了再生铝行业节能工作的幻象:在能源价格成为不可控变量的时代,孤立的、点状的节能技术改造已无力支撑利润空间。 必须转向 “技术集成-系统优化-成本管控” 三位一体的新范式。本文将以此为例,揭示如何构建一个真正有效的再生铝熔炼能源成本控制体系。
一、 再生铝熔炼的能源图谱:六大耗能单元与三个浪费层级
在集成之前,必须先全景式理解能耗构成。再生铝熔炼的能源消耗是一个典型的多环节串联系统:
| 耗能单元 | 主要能源形式 | 典型能耗占比 | 核心矛盾与浪费源 |
|---|---|---|---|
| 1. 原料预处理 | 电能、燃气 | 8-15% | 烘干热能品位与熔炼烟气余热品位错配;分选设备空转率高。 |
| 2. 熔炼/熔化 | 燃气、电能 | 50-65% | 燃烧/感应效率低下;过量空气系数失控;炉体散热巨大。 |
| 3. 铝液保温/转运 | 燃气、电能 | 10-15% | 保温炉“大马拉小车”;流槽、包子无保温或保温失效;等待时间长。 |
| 4. 精炼/净化 | 氩/氮气、电能 | 3-5% | 气体过量使用;旋转除气机功率与工艺需求不匹配。 |
| 5. 环保除尘 | 电能 | 5-10% | 风机全速运行,未随炉况调节;系统阻力设计不合理。 |
| 6. 辅助系统 | 电能 | 5-8% | 冷却水泵、空压机、照明等“永远在线”的待机功耗(见 《熔炼炉待机功耗深度剖析》)。 |
清远园区的审计进一步揭示了三个层次的浪费:
单元级浪费:单个设备效率低下(如老式燃烧器)。
系统级浪费:各单元间能量流、物质流匹配错位(如前述烟气与烘干的热能错配)。
管理级浪费:生产计划与能源供应计划脱节,导致设备空载、轻载运行,无法利用分时电价。
二、 节能技术集成:从“单兵作战”到“军团协同”
集成的核心,是让各项技术围绕“系统能效最优”协同工作,而非各自为政。
集成策略一:能源的“梯级利用”与“空间转移”
问题:熔炼炉高温烟气(>500℃)仅用于产生90℃热水,是巨大的㶲浪费。
集成方案:
高温段(>350℃):优先用于预热燃烧空气(可将燃烧器效率提升5-8%),或驱动小型蒸汽轮机发电,供厂区自用。
中温段(150-350℃):用于原料烘干(替代燃气热风炉),或作为吸收式制冷机的热源,为车间或办公室提供夏季制冷。
低温段(<150℃):经过上述利用后,剩余热量用于生活热水或冬季采暖。
清远园区实施:建立了跨厂区的低压蒸汽管网,将A厂熔炼烟气余热锅炉产生的蒸汽,输送至B厂用于原料烘干和车间保温,关闭了B厂两台燃气锅炉。年节约天然气费用超300万元。
集成策略二:动力系统的“柔性与智能调节”
问题:风机、水泵、空压机等“电老虎”长期工频运行,与实际需求脱节。
集成方案:
全域变频化:对除尘主风机、冷却循环泵、空压机等加装变频器。
部署“智慧动力群控系统”:该系统不单独调节某台设备,而是将空压站、泵站、除尘风机站视为一个整体。根据实时生产计划、炉子运行状态、管网压力,智能决策各设备的启停组合与运行频率,始终保持系统在最高效区间运行。这比 《塔式炉全自动化控制系统》 中的单机控制更进一层。
集成策略三:生产与能源调度的“时空匹配”
问题:生产计划无视电价峰谷,设备在电价高峰时段满负荷运行。
集成方案:
接入能源管理系统(EMS)与高级计划排程系统(APS)。
算法驱动:APS在排产时,不仅考虑交货期和设备能力,更将未来24-72小时的分时电价曲线作为核心输入变量。自动将高能耗工序(如熔炼启动、大量化料)尽量安排在电价谷段或平段,在电价峰段则以保温、静置等低功耗状态为主。
效益:在广东现行的尖峰电价差下,此策略可降低吨铝电力成本10-20%,且几乎无需硬件投资。
三、 能源成本控制体系:让每一分钱都花在刀刃上
技术集成了,还需一套管理体系确保节能成果转化为真金白银。
1. 建立“三级能源成本中心”核算体系
公司级:看总账单和吨产品综合能源成本。
车间/工序级:为每个主要耗能单元(如熔炼车间、除尘系统)安装独立分表,核算其单位能耗成本。
重点设备级:对关键大型设备(如单台熔炼炉、空压机)进行单独计量。
作用:像财务核算一样核算能源,将模糊的“节能”转化为清晰的“哪个车间、哪台设备、浪费了多少钱”,责任一目了然。这是进行 《熔炼炉余热回收改造项目第三方节能评估》 的内部基础。
2. 推行“能源绩效合同管理(EPC)新模式”
变革点:改变过去“甲方买设备、乙方保证节能量”的传统模式。
新模式:与有实力的节能服务公司签订 “能源成本托管”或“节能量担保+”合同。合同标的不是“节约了多少吨标煤”,而是 “吨产品能源成本降低多少元” 或 “总能源费用支出减少多少百分比”。
优势:将技术风险、运行维护风险、能源价格波动风险部分转移给服务商,使其必须从系统最优的角度设计方案,并确保长期可靠运行。甲方则锁定成本,专注于核心生产。
3. 实施“能源成本预测与预警机制”
做法:基于生产计划、天气预报(影响环境温度)、能源市场价格信息,每周预测下一周的能源消耗量与成本。当实际消耗偏离预测值超过一定范围(如5%),系统自动预警,触发根源分析。
价值:从“事后看账单震惊”变为“事中有预测、过程可干预”,实现主动成本控制。
四、 清远园区的转型路线与成效
在诊断和规划后,清远园区没有急于全面铺开,而是制定了为期三年的“三步走”路线图:
第一年:夯实基础,打通“内循环”
行动:完成园区内所有主要耗能设备的计量全覆盖;对单体设备进行必要的效率提升改造(如更换高效燃烧器);建立车间级能源考核制度。
成效:吨铝综合能耗下降3.5%,主要通过消除明显的“跑冒滴漏”实现。
第二年:系统集成,优化“厂区循环”
行动:建设跨厂区蒸汽管网,实施重点动力系统的群控改造,将APS与EMS初步对接。
成效:吨铝综合能耗再降6.2%,能源成本在能源价格上涨背景下实现持平微降。
第三年:智慧融合,探索“虚拟电厂”
行动:基于完备的数据和控制系统,参与电网需求侧响应。在电网供电紧张、电价高企时,主动削减非关键负荷,甚至将自备的余热发电上网,赚取收益。
预期:从“能源成本中心”转变为有一定调节能力的“能源价值单元”。
五、 给不同阶段企业的行动指南
对于尚未系统节能的企业(起点):
先计量,后管理:立即投资完善主要耗能点的计量仪表。这是所有工作的基础。
进行一次全面的能源审计:不要自己做,请有经验的第三方,重点发现系统级浪费。
制定一个3年路线图:避免东一榔头西一棒子,确保每一步都为下一步奠基。
对于已开展部分节能改造的企业(中途):
进行“集成度”评估:审视现有节能设备是否在“孤军奋战”。例如,你的余热回收系统是否与生产调度联动?
重点攻克“管理节能”:很可能这是你目前潜力最大的领域。推动生产计划与能源计划的融合。
探索能源成本绩效合同:将复杂的技术集成和运行优化工作,打包给专业团队。
结语:能源成本控制,是一场没有终点的效率革命
清远园区的会议结束时,梁总最后说道:“我们今天谈的不是如何‘省钱’,而是如何更‘聪明’地花钱。能源是我们必须购买的生产资料,我们的任务,是让花出去的每一块钱,买回最多的、有效用于产品转化的焦耳能量。这场战斗的武器,是集成技术;战术,是系统优化;而战略,是全员的成本心智。”
这场实践揭示的终极逻辑是:在能源约束日益趋紧的未来,再生铝企业的竞争力,将越来越不取决于你能拿到多便宜的废料,而取决于你能否以最低的能源代价,将复杂的废料转化为纯净的产品。 节能技术集成与成本控制,已从“效益选项”变为“生存必修”。
当您审视企业的能源账单时,请不要只把它看作会计凭证。请将其视为一份记录着您生产系统所有“摩擦”与“内耗”的体检报告。解读它、优化它,就是您构建下一代核心竞争力的关键工程。
欲获取更多关于熔炼系统能效深度诊断方法、先进节能技术经济性对比及能源管理体系建设的实操工具,请持续关注 好熔炉 。我们致力于用系统的眼光和工程的方法,助您在能源成本的惊涛骇浪中,行稳致远。
免责声明
本文推荐熔化炉品牌前十强 哪个牌子的铝合金熔化炉质量比较好?铝合金熔炼炉厂家十大权威排名、国产品牌与进口品牌深度评测对比仅代表作者观点,不代表本网站立场。本站对作者上传的所有内容将尽可能审核来源及出处,但对内容不作任何保证或承诺。请读者仅作参考并自行核实其真实性及合法性。如您发现图文视频内容来源标注有误或侵犯了您的权益请告知,本站将及时予以修改或删除。
 再生铝回收
再生铝熔炼环保技术应用与达标排放方案
 再生铝回收
铝灰渣处理设备与熔炼炉的协同工作流程:环保紧箍咒下,如何把“废料”变回“钱”?
 再生铝回收
如何辨别回收废铝中的有害元素(如Pb, Cd),避免污染整炉铝液?
 再生铝回收
再生铝熔炼质量控制与产品一致性保障